Perakitan Katup
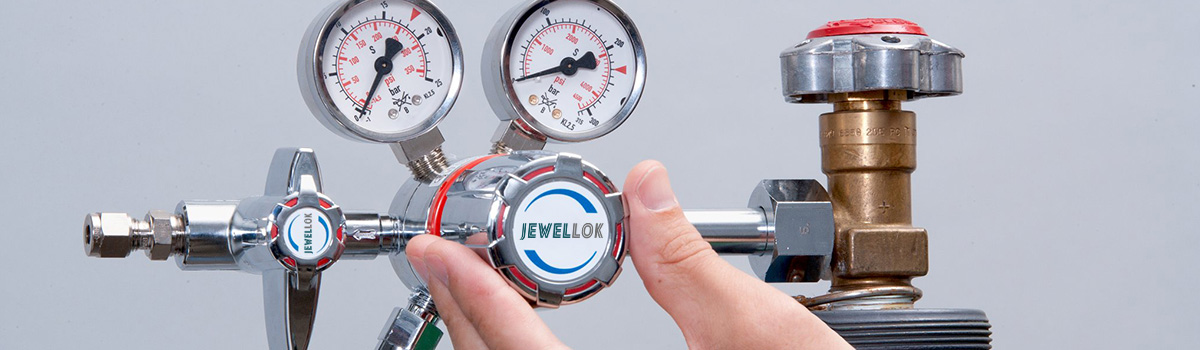
Perakitan katup adalah proses perakitan berbagai komponen katup sesuai dengan kondisi teknis tertentu. Katup biasanya dirakit sesuai urutan dan metode yang ditentukan oleh proses dengan menggunakan badan katup sebagai komponen acuan.
Selama proses perakitan, komponen harus ditangani dengan hati-hati untuk menghindari benturan dan goresan pada permukaan mesin.
Setelah perakitan akhir, perlu untuk memeriksa apakah pergerakan bagian pembuka dan penutup katup fleksibel dan tidak ada gangguan dan apakah katup memenuhi persyaratan gambar.
Setelah semua pemeriksaan yang sesuai, katup dapat diuji.
Rakitan katup dapat didefinisikan sebagai sistem yang berpusat di sekitar mekanisme katup, dan juga mencakup perangkat tambahan seperti casing, mekanisme aktuasi baik yang bersifat elektrik maupun non-elektrik, dan bahkan sensor. Sistem ini penting untuk mengatur aliran fluida atau gas dalam suatu mesin. Katup individual dalam sistem ini biasanya terbuat dari logam atau plastik dan umumnya dioperasikan melalui solenoida. Rakitan tersebut juga mencakup satu atau lebih katup periksa, yang memungkinkan fluida atau gas mengalir ke satu arah tetapi tidak ke arah yang lain. Sementara rakitan katup dapat diperoleh sebagai satu set lengkap untuk konfigurasi ukuran yang lebih besar, masing-masing komponen dapat dibeli secara terpisah dan dirakit untuk mengurangi biaya pengoperasian.
Seluruh mesin adalah unit paling dasar dari perakitan katup, dan beberapa bagian membentuk bagian-bagian katup (seperti penutup katup, bagian klak katup, dll.). Proses perakitan beberapa bagian yang membentuk bagian-bagian disebut perakitan komponen, dan proses perakitan beberapa bagian dan komponen yang membentuk katup disebut perakitan umum. Pekerjaan perakitan memiliki dampak besar pada kualitas produk. Bahkan jika desainnya akurat dan bagian-bagiannya memenuhi syarat, jika perakitannya tidak tepat, katup tidak akan memenuhi persyaratan yang ditentukan, dan bahkan kebocoran segel akan terjadi. Oleh karena itu, perhatian khusus harus diberikan untuk mengadopsi metode perakitan yang adil untuk memastikan kualitas produk akhir katup. Proses perakitan yang ditetapkan dalam bentuk dokumen dalam produksi disebut spesifikasi proses perakitan.
Persiapan sebelum perakitan
Sebelum merakit bagian-bagian katup, perlu dihilangkan gerinda yang terbentuk akibat sisa pemesinan dan pengelasan, bersihkan dan potong pengisi dan paking.
PEMBERSIHAN BAGIAN KATUP
Sebagai katup yang dipasang oleh pipa fluida, rongga bagian dalam harus bersih. Secara khusus, katup yang digunakan dalam tenaga nuklir, kedokteran, dan industri makanan memiliki persyaratan yang lebih ketat pada kebersihan rongga katup untuk memastikan kemurnian media dan menghindari infeksi media. Sebelum merakit, bagian katup harus dibersihkan, dan serpihan, sisa minyak, cairan pendingin dan gerinda, terak las dan kotoran lainnya pada bagian tersebut harus dicuci dan dibersihkan. Katup biasanya dibersihkan dengan menyemprotkan air alkali atau air panas (minyak tanah juga dapat digunakan untuk menggosok) atau membersihkan dalam mesin pembersih ultrasonik. Setelah bagian-bagian tersebut digiling dan dipoles, pembersihan akhir diperlukan. Pembersihan akhir biasanya untuk membersihkan permukaan penyegelan dengan bensin, kemudian mengeringkannya dengan udara bertekanan dan menyekanya dengan kain.
PERSIAPAN PENGEMAS DAN GASKET
Pengisi grafit banyak digunakan karena kelebihannya seperti ketahanan terhadap korosi, kinerja penyegelan yang baik, dan koefisien gesekan yang rendah. Pengepakan dan gasket digunakan untuk mencegah media bocor melalui batang katup dan kap serta permukaan sambungan flensa. Aksesori ini harus disiapkan untuk pemotongan dan penerimaan sebelum perakitan katup.
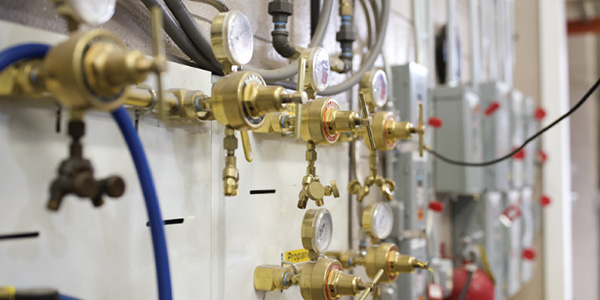
Pemeriksaan sebelum pemasangan katup
① Periksa dengan cermat apakah model dan spesifikasi katup memenuhi persyaratan gambar.
② Periksa apakah batang katup dan penjepit katup terbuka secara fleksibel, dan apakah macet atau miring.
③ Periksa apakah katup rusak, dan apakah ulir katup berulir benar dan utuh.
④ Periksa apakah kombinasi dudukan klep dan badan klep kuat, sambungan cakram klep dan dudukan klep, tutup klep dan badan klep, batang klep dan cakram klep.
⑤ Periksa apakah paking katup, pengepakan dan pengencang (baut) sesuai dengan persyaratan sifat media kerja.
⑥ Katup pengurang tekanan yang sudah usang atau dibiarkan dalam waktu lama harus dibongkar, dan debu, pasir, dan kotoran lainnya harus dibersihkan dengan air.
⑦ Bersihkan segel port dan periksa tingkat penyegelannya. Cakram katup harus tertutup rapat.
Uji tekanan katup
Katup bertekanan rendah, sedang, dan tinggi harus menjalani uji kekuatan dan uji kekencangan. Katup baja paduan juga harus menjalani analisis spektrum pada cangkang satu per satu, dan materialnya harus ditinjau.
UJI KEKUATAN KATUP
Uji kekuatan katup dilakukan dengan menguji saat katup terbuka untuk memeriksa kebocoran pada permukaan luar katup. Untuk katup dengan PN≤32MPa, tekanan uji adalah 1.5 kali tekanan nominal, waktu uji tidak kurang dari 5 menit, dan tidak ada kebocoran pada cangkang dan kelenjar pengepakan.
UJI KEKETATAN KATUP
Pengujian yang dilakukan dengan katup dalam keadaan tertutup sepenuhnya adalah untuk memeriksa apakah ada kebocoran pada permukaan penyegelan katup. Tekanan pengujian, kecuali untuk katup kupu-kupu, katup periksa, katup bawah, dan katup gas, umumnya harus dilakukan pada tekanan nominal. Pada tekanan kerja, dapat juga diuji dengan 1.25 kali tekanan kerja, dan permukaan penyegelan cakram katup memenuhi syarat.
Peraturan umum untuk pemasangan katup
1. Posisi pemasangan katup tidak boleh menghalangi pengoperasian, pembongkaran, dan pemeriksaan peralatan, saluran pipa, dan badan katup itu sendiri, serta penampilan estetika rakitan harus diperhatikan.
2. Untuk katup pada pipa horizontal, batang katup harus dipasang ke atas, atau dipasang pada sudut tertentu, dan roda tangan tidak boleh dipasang ke bawah. Katup, batang katup, dan roda tangan pada pipa dataran tinggi dapat dipasang secara horizontal, dan pembukaan dan penutupan katup dapat dikontrol dari jarak jauh oleh rantai vertikal rendah.
3. Penataannya simetris, rapi dan indah; katup pada pipa tegak, jika prosesnya memungkinkan, roda tangan katup paling cocok untuk dioperasikan dengan ketinggian dada, umumnya 1.0-1.2m dari tanah, dan batang katup harus mengikuti arah pemasangan operator.
4. Katup pada riser yang bersebelahan harus memiliki elevasi garis tengah yang sama, dan jarak bersih antara roda tangan tidak boleh kurang dari 100 mm; katup pada pipa horizontal yang bersebelahan harus dipasang secara berselang-seling untuk mengurangi jarak antara pipa.
5. Saat memasang katup yang lebih berat pada pompa air, penukar panas, dan peralatan lainnya, braket katup harus dipasang; ketika katup sering dioperasikan dan dipasang lebih dari 1.8 m dari permukaan pengoperasian, platform pengoperasian tetap harus dipasang.
6. Jika terdapat tanda panah pada badan katup, arah panah tersebut merupakan arah aliran media. Saat memasang katup, pastikan panah menunjuk ke arah yang sama dengan aliran media di dalam pipa.
7. Saat memasang katup bergelang, pastikan permukaan ujung kedua flensa sejajar dan konsentris satu sama lain. Gasket ganda tidak diperbolehkan.
8. Saat memasang katup berulir, untuk memudahkan pembongkaran, katup berulir harus dilengkapi dengan sambungan. Pengaturan sambungan harus mempertimbangkan kemudahan perawatan, biasanya air mengalir melalui katup terlebih dahulu dan kemudian sambungan.
Tindakan pencegahan untuk pemasangan katup
1. Bahan badan katup sebagian besar terbuat dari besi cor, yang bersifat getas, sehingga tidak dapat terbentur benda berat.
2. Saat menggerakkan katup, tidak boleh melempar; saat mengangkat atau mengerek katup, tali harus diikatkan ke badan katup, dan dilarang keras mengikatnya ke roda tangan, batang katup, dan lubang baut flensa.
3. Katup harus dipasang di tempat yang paling mudah untuk pengoperasian, perawatan, dan perbaikan, dan dilarang keras untuk dikubur di dalam tanah. Katup pada pipa yang dikubur langsung dan di dalam parit harus dilengkapi dengan sumur inspeksi untuk memudahkan pembukaan dan penutupan serta penyetelan katup.
4. Pastikan ulirnya utuh dan tidak rusak. Bungkus ulir dengan rami, minyak timbal, atau pita PTFE. Saat memasang, gunakan kunci inggris untuk menjepit badan katup heksagonal yang disekrup ke salah satu ujung pipa.
5. Saat memasang katup flensa, perhatikan untuk mengencangkan baut penghubung secara diagonal, dan gunakan kekuatan yang merata saat mengencangkan untuk mencegah paking terlepas atau menyebabkan badan katup berubah bentuk dan rusak.
6. Katup harus tetap tertutup selama pemasangan. Untuk katup berulir yang dekat dengan dinding, sering kali perlu melepas batang katup, cakram, dan roda tangan selama pemasangan sebelum dapat diputar. Saat membongkar, Anda harus memutar roda tangan agar katup tetap terbuka sebelum membongkar.
Metode perakitan yang umum digunakan untuk katup
Ada tiga metode perakitan katup yang umum digunakan, yaitu metode penggantian lengkap, metode perbaikan, dan metode pemilihan.
METODE SWAP LENGKAP
Ketika katup dirakit menggunakan metode pertukaran lengkap, setiap bagian katup dapat dirakit tanpa pemangkasan dan pemilihan apa pun, dan produk yang dirakit dapat memenuhi persyaratan teknis yang ditentukan. Pada saat ini, bagian katup harus diproses sepenuhnya sesuai dengan persyaratan desain untuk memenuhi persyaratan akurasi dimensi dan toleransi geometris. Keuntungan dari metode pertukaran lengkap adalah: pekerjaan perakitan sederhana dan ekonomis, pekerja tidak memerlukan keterampilan tingkat tinggi, efisiensi produksi dari proses perakitan tinggi, dan mudah untuk mengatur jalur perakitan dan mengatur produksi khusus. Namun, secara absolut, ketika mengadopsi perakitan penggantian lengkap, akurasi pemesinan bagian-bagiannya lebih tinggi. Sangat cocok untuk katup dengan struktur yang benar-benar sederhana seperti katup globe, katup periksa, katup bola, dan katup dengan diameter sedang dan kecil.
METODE PEMILIHAN
Katup dirakit dengan metode pencocokan, dan seluruh mesin dapat diproses sesuai dengan presisi ekonomis. Saat merakit, ukuran tertentu dengan fungsi penyesuaian dan kompensasi dipilih untuk mencapai akurasi perakitan yang ditentukan. Prinsip metode pencocokan sama dengan metode perbaikan, kecuali bahwa metode mengubah ukuran cincin kompensasi berbeda. Yang pertama adalah mengubah ukuran cincin kompensasi dengan memilih aksesori, dan yang terakhir adalah mengubah ukuran cincin kompensasi dengan memangkas aksesori. Misalnya: inti atas dan paking penyetelan katup gerbang baji cakram ganda tipe katup kontrol, paking penyetelan antara dua badan katup bola split, dll., adalah memilih bagian khusus sebagai bagian kompensasi dalam rantai dimensi yang terkait dengan akurasi perakitan. Sesuaikan ketebalan paking untuk mencapai akurasi perakitan yang diperlukan. Untuk memastikan bahwa bagian kompensasi tetap dapat dipilih dalam situasi yang berbeda, perlu untuk membuat terlebih dahulu satu set paking dan bagian kompensasi selongsong poros model katup kontrol hidrolik dengan ukuran ketebalan yang berbeda untuk dipilih selama perakitan.
METODE PERBAIKAN
Katup dirakit dengan metode perbaikan, komponen dapat diproses sesuai dengan presisi ekonomis, dan kemudian ukuran tertentu dengan fungsi penyesuaian dan kompensasi diperbaiki selama perakitan untuk mencapai tujuan perakitan yang ditentukan. Misalnya, pelat gerbang dan badan katup katup gerbang baji, karena biaya pemrosesan yang diperlukan untuk mewujudkan pertukaran terlalu tinggi, sebagian besar produsen menggunakan metode perbaikan. Artinya, dalam penggilingan akhir permukaan penyegelan gerbang untuk mengontrol ukuran bukaan, pelat harus dicocokkan dengan ukuran bukaan permukaan penyegelan badan katup untuk mencapai persyaratan penyegelan akhir. Meskipun metode ini menambahkan proses pencocokan pelat, ini sangat menyederhanakan persyaratan akurasi dimensi dari proses pemrosesan sebelumnya. Personel khusus dari proses pencocokan pelat terampil, dan secara umum, itu tidak akan mempengaruhi efisiensi produksi. Proses perakitan katup: Katup dirakit secara individual di lokasi tetap. Perakitan bagian dan komponen katup dan perakitan umum dilakukan di bengkel perakitan, dan semua bagian dan komponen yang diperlukan diangkut ke lokasi perakitan. Biasanya perakitan komponen dan perakitan umum dibedakan berdasarkan berapa banyak kelompok pekerja yang dilakukan pada saat yang sama, yang tidak hanya memperpendek siklus perakitan, tetapi juga memfasilitasi penerapan alat perakitan khusus, dan persyaratan untuk tingkat keterampilan pekerja relatif rendah.
Beberapa produsen asing atau katup berteknologi tinggi juga mengadopsi cara perakitan jalur suspensi atau perakitan meja putar.
Perakitan katup
Katup biasanya dirakit dengan badan katup sebagai bagian referensi dalam urutan dan metode yang ditentukan oleh proses. Bagian dan komponen harus ditinjau sebelum dirakit untuk menghindari bagian yang tidak dibersihkan dan dihilangkan gerindanya agar tidak masuk ke dalam perakitan akhir. Selama proses perakitan, bagian-bagian harus ditangani dengan hati-hati untuk menghindari benturan dan goresan pada personel pemrosesan. Bagian katup yang bergerak (seperti batang katup, bantalan, dll.) harus dilapisi dengan gemuk industri. Kap dan flensa di badan katup sebagian besar dihubungkan dengan baut. Saat mengencangkan baut, tanggapi skala, jalin, kencangkan berulang kali dan merata, jika tidak, permukaan sambungan badan katup dan kap akan menghasilkan katup kontrol aliran karena gaya sekitar yang tidak merata. Kebocoran. Pegangan yang digunakan untuk mengencangkan tidak boleh terlalu panjang untuk mencegah gaya pra-pengencangan menjadi terlalu besar dan memengaruhi kekuatan baut. Untuk katup dengan persyaratan ketat untuk gaya pra-pengencangan, torsi harus digunakan untuk menggerakkan tangan, dan baut harus dikencangkan sesuai dengan persyaratan torsi yang ditentukan. Setelah perakitan akhir selesai, mekanisme penahan harus diputar untuk memeriksa apakah pergerakan bagian pembuka dan penutup katup dapat digerakkan dan apakah ada kemacetan. Apakah arah pemasangan penutup katup, braket, dan bagian lain dari katup pengurang tekanan memenuhi persyaratan gambar, katup dapat diuji hanya setelah semua tinjauan telah berlalu.