Ansamblu de supape
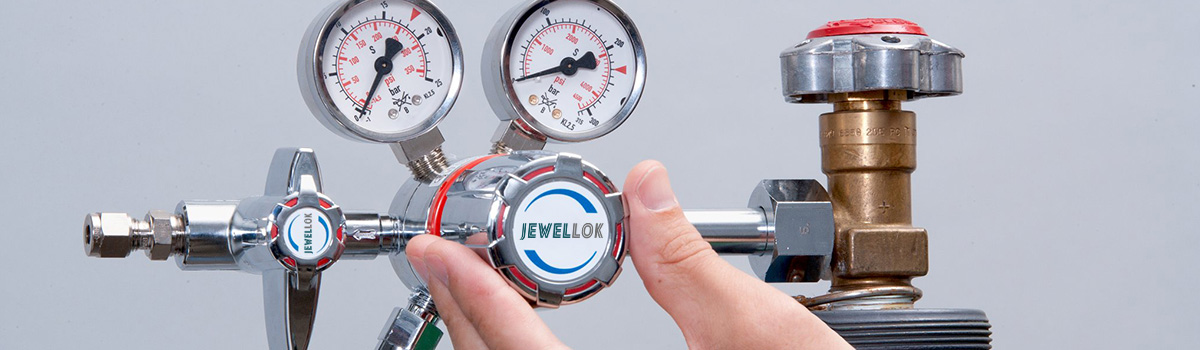
Asamblarea supapei este procesul de asamblare a diferitelor componente ale supapei în funcție de condiții tehnice specifice. Supapele sunt de obicei asamblate în ordinea și metoda specificate de proces folosind corpul supapei ca piesă de referință.
În timpul procesului de asamblare, piesele trebuie manipulate cu grijă pentru a evita loviturile și zgârieturile pe suprafața prelucrată.
După asamblarea finală, este necesar să se verifice dacă mișcarea pieselor de deschidere și închidere a supapei este flexibilă și nu există perturbări și dacă supapa îndeplinește cerințele din desene.
După toate inspecțiile corespunzătoare, supapa poate fi testată.
Un ansamblu de supapă poate fi definit ca un sistem care se concentrează în jurul mecanismului supapei și include, de asemenea, dispozitive auxiliare, cum ar fi carcasa, mecanisme de acționare atât electrice, cât și neelectrice, și chiar senzori. Acest sistem este important pentru reglarea fluxului de fluid sau gaz într-o mașină. Supapele individuale din acest sistem sunt de obicei realizate din metal sau plastic și sunt în general acționate printr-un solenoid. Ansamblul include, de asemenea, una sau mai multe supape de reținere, care permit fluidului sau gazului să curgă într-o direcție, dar nu în cealaltă. În timp ce ansamblurile de supape pot fi obținute ca set complet pentru configurații de dimensiuni mai mari, piesele individuale pot fi achiziționate separat și asamblate pentru a reduce costul de funcționare.
Întreaga mașină este cea mai de bază unitate a ansamblului supapei, iar mai multe părți alcătuiesc părțile supapei (cum ar fi capacul supapei, părțile supapei etc.). Procesul de asamblare a mai multor piese care formează piese se numește asamblare a componentelor, iar procesul de asamblare a mai multor piese și componente care formează o supapă se numește asamblare generală. Lucrările de asamblare au un impact mare asupra calității produsului. Chiar dacă designul este precis și piesele sunt calificate, dacă ansamblul este necorespunzător, supapa nu va îndeplini cerințele specificate și chiar se va produce scurgeri de etanșare. Prin urmare, trebuie acordată o atenție deosebită adoptării unei metode de asamblare corectă pentru a asigura calitatea produsului final al supapei. Procesul de asamblare definit sub formă de documente în producție se numește specificația procesului de asamblare.
Pregătirea înainte de asamblare
Înainte de asamblarea pieselor supapei, este necesar să îndepărtați bavurile formate de reziduurile de prelucrare și sudură, curățați și tăiați umpluturile și garniturile.
CURĂȚAREA PIESELOR SUPAPELOR
Ca supapă instalată de conducta de fluid, cavitatea interioară trebuie să fie curată. În special, supapele utilizate în industria energetică nucleară, medicină și alimentară au cerințe mai stricte privind curățenia cavității supapei pentru a asigura puritatea mediului și pentru a evita infecția medie. Înainte de asamblare, părțile supapei trebuie curățate, iar așchiile, uleiul rezidual, lichidul de răcire și bavurile, zgura de sudură și alte murdărie de pe piese trebuie spălate și curățate. De obicei, supapa este curățată prin pulverizare cu apă alcalină sau apă fierbinte (kerosenul poate fi folosit și pentru spălare) sau curățarea într-o mașină de curățare cu ultrasunete. După ce piesele sunt șlefuite și lustruite, este necesară curățarea finală. Curățarea finală este de obicei de a curăța suprafața de etanșare cu benzină, apoi de a o usca cu aer comprimat și de a o șterge cu o cârpă.
PREGATIREA AMBALAJURILOR SI GARNITURII
Umplutura de grafit este utilizată pe scară largă datorită avantajelor sale, cum ar fi rezistența la coroziune, performanța bună de etanșare și coeficientul de frecare scăzut. Ambalajele și garniturile sunt utilizate pentru a preveni scurgerea mediului prin tija supapei și prin capotă și prin suprafața de îmbinare a flanșei. Aceste accesorii trebuie pregătite pentru tăiere și primire înainte de ansamblul supapei.
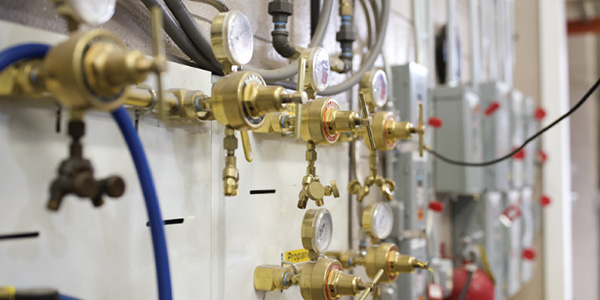
Inspecție înainte de instalarea supapei
① Verificați cu atenție dacă modelul și specificațiile supapei îndeplinesc cerințele din desene.
② Verificați dacă tija supapei și clapeta supapei se deschid flexibil și dacă sunt blocate sau înclinate.
③ Verificați dacă supapa este deteriorată și dacă filetul supapei filetate este corect și intact.
④ Verificați dacă combinația dintre scaunul supapei și corpul supapei este fermă, legătura dintre discul supapei și scaunul supapei, capacul supapei și corpul supapei, tija supapei și discul supapei.
⑤ Verificați dacă garnitura supapei, garnitura și elementele de fixare (șuruburi) sunt potrivite pentru cerințele naturii mediului de lucru.
⑥ Supapa de reducere a presiunii care este învechită sau lăsată pentru o perioadă lungă de timp trebuie dezasamblată, iar praful, nisipul și alte resturi trebuie curățate cu apă.
⑦ Curățați etanșarea portului și verificați gradul de etanșare. Discul supapei trebuie să fie închis etanș.
Test de presiune a supapei
Supapele de joasă presiune, presiune medie și presiune înaltă trebuie supuse testului de rezistență și testului de etanșeitate. Supapele din oțel aliat ar trebui, de asemenea, supuse analizei spectrului pe carcasă una câte una, iar materialul trebuie revizuit.
TEST DE REZISTENȚĂ A SUPPAPEI
Testul de rezistență al supapei este de a testa când supapa este deschisă pentru a verifica scurgerea pe suprafața exterioară a supapei. Pentru supapele cu PN≤32MPa, presiunea de testare este de 1.5 ori presiunea nominală, timpul de testare nu este mai mic de 5 minute și nu există scurgeri la carcasă și glanda de ambalare.
TEST DE ETANCHEITATE A SUPPAPEI
Testul efectuat cu supapa în stare complet închisă este pentru a verifica dacă există scurgeri pe suprafața de etanșare a supapei. Presiunea de testare, cu excepția supapelor fluture, supapelor de reținere, supapelor de fund și supapelor de accelerație, trebuie în general efectuată la presiunea nominală. La presiunea de lucru, poate fi testată și cu de 1.25 ori presiunea de lucru, iar suprafața de etanșare a discului supapei este calificată.
Reguli generale pentru instalarea supapelor
1. Poziția de instalare a supapei nu trebuie să împiedice funcționarea, dezasamblarea și revizia echipamentului, conductei și corpului supapei în sine, iar aspectul estetic al ansamblului trebuie luat în considerare.
2. Pentru supapele pe conducte orizontale, tija supapei trebuie instalată în sus sau instalată la un anumit unghi, iar roata de mână nu trebuie instalată în jos. Supapa, tija supapei și roata de mână de pe conducta de mare altitudine pot fi instalate orizontal, iar deschiderea și închiderea supapei pot fi controlate de la distanță printr-un lanț vertical jos.
3. Aranjamentul este simetric, îngrijit și frumos; supapa de pe conducta verticală, dacă procesul permite, roata de mână a supapei este cea mai potrivită pentru funcționarea cu înălțimea pieptului, în general la 1.0-1.2 m de la sol, iar tija supapei trebuie să urmeze direcția de instalare a operatorului.
4. Supapele de pe ridicători una lângă alta trebuie să aibă aceeași cotă centrală, iar distanța liberă dintre roțile de mână nu trebuie să fie mai mică de 100 mm; supapele de pe țevile orizontale una lângă alta trebuie instalate eșalonat pentru a reduce distanța dintre țevi.
5. Când instalați supape mai grele pe pompele de apă, schimbătoarele de căldură și alte echipamente, trebuie instalate suporturi pentru supape; atunci când supapele sunt operate frecvent și instalate la mai mult de 1.8 m distanță de suprafața de operare, trebuie instalată o platformă de operare fixă.
6. Dacă există un semn de săgeată pe corpul supapei, direcția săgeții este direcția de curgere a mediului. Când instalați supapa, asigurați-vă că săgeata este orientată în aceeași direcție cu debitul mediu în conductă.
7. La instalarea supapelor cu flanșă, asigurați-vă că fețele de capăt ale celor două flanșe sunt paralele și concentrice una cu cealaltă. Garniturile duble nu sunt permise.
8. La instalarea unei supape filetate, pentru a facilita demontarea, o supapă filetată trebuie echipată cu un racord. Setarea racordului ar trebui să ia în considerare comoditatea întreținerii, de obicei, apa curge mai întâi prin supapă și apoi prin racord.
Precauții pentru instalarea supapelor
1. Materialul corpului supapei este realizat în mare parte din fontă, care este casantă, deci nu trebuie să fie lovit de obiecte grele.
2. La deplasarea supapei nu este permisă aruncarea; atunci când ridicați sau ridicați supapa, frânghia trebuie legată de corpul supapei și este strict interzisă legarea acesteia de roata de mână, tija supapei și orificiile șuruburilor flanșei.
3. Supapa trebuie instalată în locul cel mai convenabil pentru operare, întreținere și revizie și este strict interzis să fie îngropat în pământ. Vanele de pe conductele direct îngropate și în șanțuri vor fi echipate cu puțuri de inspecție pentru a facilita deschiderea și închiderea și reglarea supapelor.
4. Asigurați-vă că firele sunt intacte și nedeteriorate. Înfășurați bandă de cânepă, ulei de plumb sau PTFE pe fire. Când înșurubați, utilizați o cheie pentru a fixa corpul supapei hexagonale înșurubat într-un capăt al țevii.
5. Când instalați supapa cu flanșă, acordați atenție să strângeți șuruburile de conectare în diagonală și folosiți forța uniformă atunci când înșurubați pentru a preveni curgerea garniturii sau deformarea și deteriorarea corpului supapei.
6. Supapa trebuie ținută închisă în timpul instalării. Pentru supapele filetate aproape de perete, este adesea necesar să îndepărtați tija supapei, discul și roata de mână în timpul instalării înainte de a putea fi rotite. La demontare, trebuie să rotiți roata de mână pentru a menține supapa deschisă înainte de demontare.
Metode de asamblare utilizate în mod obișnuit pentru supape
Există trei metode de asamblare utilizate în mod obișnuit pentru supape, și anume, metoda de înlocuire completă, metoda de reparare și metoda de selecție.
METODA COMPLETĂ DE SCHIMBARE
Când supapa este asamblată folosind metoda de schimb complet, fiecare parte a supapei poate fi asamblată fără nicio tăiere și selecție, iar produsul asamblat poate îndeplini cerințele tehnice specificate. În acest moment, piesele supapei trebuie prelucrate complet în conformitate cu cerințele de proiectare pentru a satisface cerințele de precizie dimensională și toleranțe geometrice. Avantajele metodei complete de schimb sunt: munca de asamblare este simplă și economică, lucrătorii nu au nevoie de un grad ridicat de calificare, eficiența producției a procesului de asamblare este ridicată și este ușor să organizați liniile de asamblare și să organizați producția specializată. Cu toate acestea, în termeni absoluti, la adoptarea unui ansamblu complet de înlocuire, precizia de prelucrare a pieselor este mai mare. Este potrivit pentru supape cu structuri absolut simple, cum ar fi supape cu glob, supape de reținere, supape cu bilă și supape cu diametre medii și mici.
METODA DE SELECȚIE
Supapa este asamblată prin metoda de potrivire, iar întreaga mașină poate fi procesată conform preciziei economice. La asamblare, este selectată o anumită dimensiune cu funcție de ajustare și compensare pentru a obține precizia de asamblare specificată. Principiul metodei de potrivire este același cu cel al metodei de reparare, cu excepția faptului că metoda de modificare a dimensiunii inelului de compensare este diferită. Primul este de a schimba dimensiunea inelului de compensare prin selectarea accesoriilor, iar cel de-al doilea este de a schimba dimensiunea inelului de compensare prin tăierea accesoriilor. De exemplu: miezul superior și garnitura de reglare a supapei de control tip robinet cu dublu disc, garnitura de reglare între cele două corpuri ale supapei cu bilă divizată etc., este de a alege piese speciale ca piese de compensare în lanțul dimensional legat de precizia asamblarii. Reglați grosimea garniturii pentru a obține precizia de asamblare necesară. Pentru a ne asigura că piesele fixe de compensare pot fi selectate în diferite situații, este necesară prefabricarea unui set de garnituri și piese de compensare a manșonului arborelui, modele de supape de control hidraulice de diferite dimensiuni de grosimi pentru selectare în timpul asamblarii.
METODA DE REPARARE
Supapa este asamblată prin metoda de reparare, piesele pot fi prelucrate în conformitate cu precizia economică, iar apoi o anumită dimensiune cu funcție de reglare și compensare este reparată în timpul asamblarii pentru a atinge obiectivul de asamblare specificat. De exemplu, placa de poartă și corpul de supapă al supapei de poartă cu pană, deoarece costul de procesare necesar pentru realizarea schimbului este prea mare, majoritatea producătorilor folosesc metoda de reparare. Adică, la șlefuirea finală a suprafeței de etanșare a porții pentru a controla dimensiunea deschiderii, placa trebuie să fie potrivită cu dimensiunea deschiderii suprafeței de etanșare a corpului supapei pentru a atinge cerința finală de etanșare. Deși această metodă adaugă procesul de potrivire a plăcilor, simplifică foarte mult cerințele de precizie dimensională ale procesului anterior de prelucrare. Personalul special al procesului de potrivire a plăcilor este priceput și, în general, nu va afecta eficiența producției. Procesul de asamblare a supapelor: supapele sunt asamblate individual pe un loc fix. Asamblarea pieselor și componentelor supapei și asamblarea generală se efectuează în atelierul de asamblare, iar toate piesele și componentele necesare sunt transportate la locul de asamblare. De obicei, asamblarea componentelor și asamblarea generală se disting prin câte grupuri de muncitori sunt efectuate în același timp, ceea ce nu numai că scurtează ciclul de asamblare, dar facilitează și aplicarea instrumentelor speciale de asamblare, iar cerințele pentru nivelul de calificare al lucrătorilor sunt relativ scăzute.
Unii producători străini sau supape de înaltă tehnologie adoptă și modul de asamblare a liniei de suspensie sau de asamblare a mesei rotative.
Ansamblu supapă
Supapa este de obicei asamblată cu corpul supapei ca piesă de referință în ordinea și metoda specificate de proces. Piesele și componentele trebuie revizuite înainte de asamblare pentru a evita ca piesele care nu sunt debavurate și curățate să intre în ansamblul final. În timpul procesului de asamblare, piesele trebuie manipulate cu grijă pentru a evita lovirea și zgârierea personalului de procesare. Părțile mobile ale supapei (cum ar fi tijele supapei, rulmenții etc.) trebuie acoperite cu unsoare industrială. Capota și flanșa din corpul supapei sunt în mare parte conectate prin șuruburi. Când strângeți șuruburile, răspundeți la scară, împletește-te, strângeți în mod repetat și uniform, altfel suprafața de îmbinare a corpului supapei și a capacului vor produce supapă de control al debitului din cauza forțelor neuniforme din jur. scurgere. Mânerul folosit pentru strângere nu trebuie să fie prea lung pentru a preveni ca forța de pre-strângere să fie prea mare și să afecteze rezistența șurubului. Pentru supapele cu cerințe stricte pentru forța de pre-strângere, cuplul trebuie utilizat pentru a mișca mâna, iar șuruburile trebuie strânse conform cerințelor de cuplu specificate. După finalizarea asamblarii finale, mecanismul de reținere trebuie rotit pentru a verifica dacă mișcarea pieselor de deschidere și închidere a supapei este manevrabilă și dacă există blocaje. Indiferent dacă direcția de instalare a capacului supapei, a suportului și a altor părți ale supapei de reducere a presiunii îndeplinește cerințele din desen, supapa poate fi testată numai după ce au trecut toate recenziile.